(已筛选技术419件)
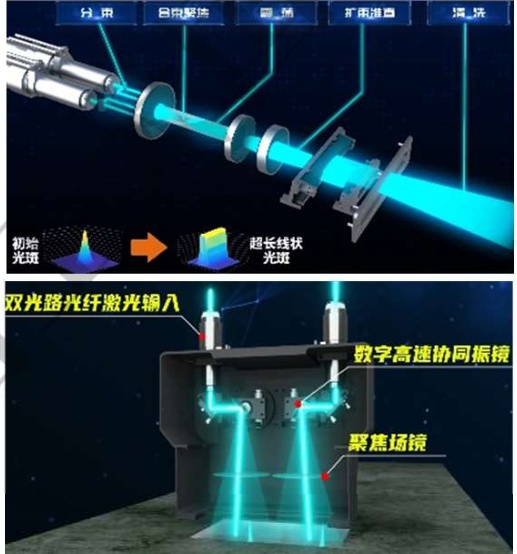
激光功率:4000W连续激光+500W脉冲激光,6000W连续激光+1000W脉冲激光;轮对表面油漆清洗效率:10分钟/轴;轮对表面锈蚀清洗效率:6分钟/轴;表面清洗质量等级:优于Sa2.0;机器人重复定位精度:±0.05mm;最大运动速度:10m/min。【典型应用】该技术能够完全替代传统的化学溶剂、机械打磨的清洗方式,在国内首次成功应用于沈阳动车段高铁轮对检修的油漆清洗,并应用于哈尔滨铁路局货车轮对表面的锈蚀清洗。还可推广应用于飞机蒙皮表面油漆、轮船表面锈蚀、航天钛合金进气道表面氧化膜清洗。清洗中清洗前清洗后高铁轮对激光清洗装备多光源激光光束整形与调控
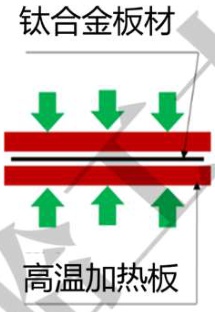
钛合金坯料加热速率可达900℃/min,可变革性将钛合金薄壁构件加热及成形总时间从传统5小时以上缩短至2分钟以内,成形后材料强度提升5%以上。【典型应用】该技术已应用于TC4、TA15、TC2、TA32、Ti60、TA2等多种钛与钛合金薄壁构件的成形,可推广应用至商业航天、船舶、汽车等行业。非平衡态冷模热成形技术原理图钛合金薄壁构件
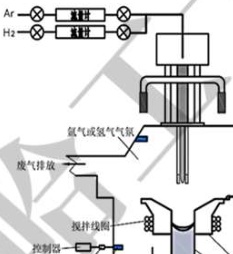
有效降低钛合金余料中的氧、氮、碳等低密度杂质元素含量,其中氧含量≤700ppm、氮含量≤100ppm、碳含量≤300ppm;实现对钛合金铸造及制粉生产余料的重熔净化提纯回收,合金的化学成分达到《钛及钛合金牌号和化学成分》所规定的要求。【典型应用】该技术可实现TC4、TA15等多种牌号钛合金的循环回收利用,以及高纯钛合金及钛基复合材料的制备与生产。总体结构原理图净化前后钛合金氧含量变化趋势
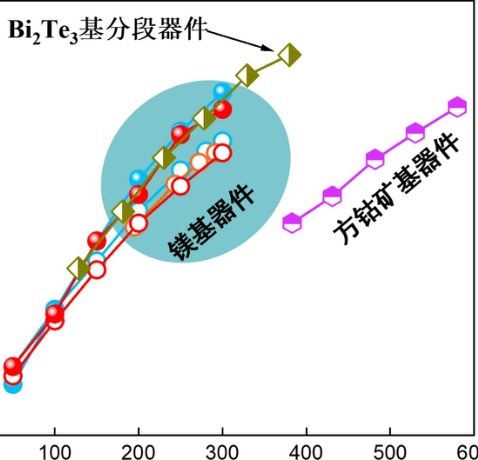
低温镁基热电器件在低温端293 K,温差300 K时转换效率高达9.25%;中温方钴矿基热电器件在低温端293 K,温差580 K时转换效率高达9%;低温Bi2Te3基热电制冷器件在热端300 K下,最大温差高达70 K。【典型应用】该技术突破热电器件全链条研制技术瓶颈,为深空探测核电池、余热回收发电以及电子元器件精密温控等产业的规模化应用提供技术支撑。高效热电器件发电器件转换效率
突破了大尺寸局部小特征和截面突变构件的成形极限,3米零件尺寸误差控制在2毫米以内。【典型应用】该技术打破了相关工艺只能应用于昂贵的航天航空产品的限制,在国内首次成功应用于高铁车头工业态铝合金蒙皮的生产制造,在京张高铁、复兴号(标动250 、标动350车头、京张高铁)、重庆地铁、伦敦地铁制造中成功应用。京张高铁超高温超塑成形机( 1200℃)
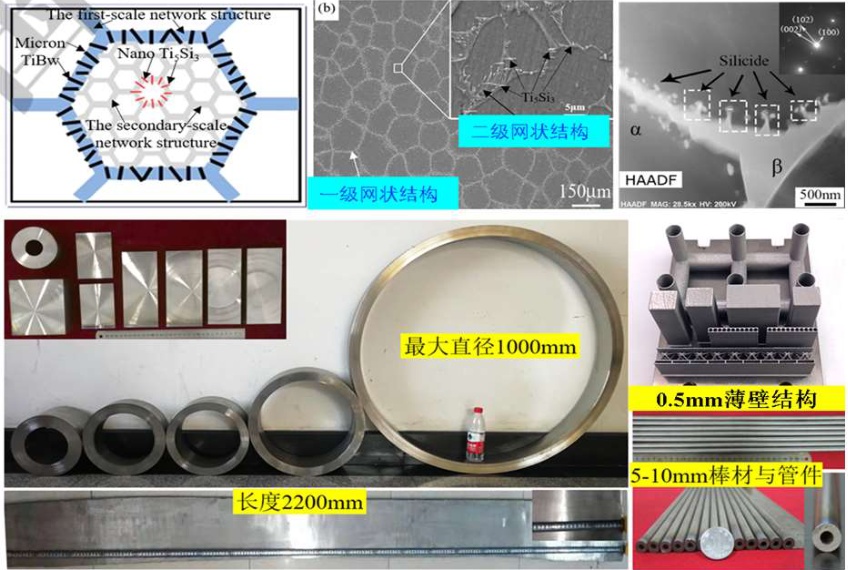
该材料密度(4.5g/cm3)与传统钛合金相当,但使用温度高至600-800℃。600℃抗拉强度达到800MPa,700℃抗拉强度达到500MPa,较传统高温合金实现减重40%以上。单件坯料稳定制备能力达到400kg。单一构件最大尺寸达2.5m。板材厚度及丝材直径尺寸可达0.5mm。【典型应用】在商业航天领域气动格栅、中介机匣、头部壳体、涡轮泵、阴阳球等耐热部件有重要应用。网状结构钛基复合材料微观组织结构与构件外观制备(材料学院)
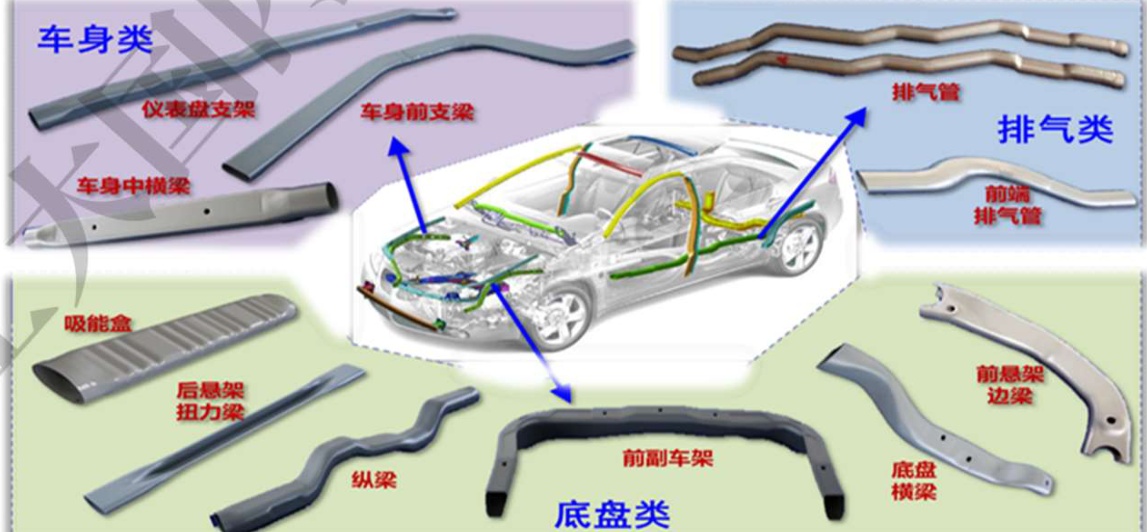
突破欧美对我国火箭、飞机、汽车等高端制造关键技术严格封锁,成功应用于我国十大车企及20余个航天、航空等国之重器型号,成套装备反出口到欧美国家,生产成品率达99.5%。【典型应用】在新能源汽车、高铁、自行车、航空、航天等领域有重要应用前景。汽车三大类典型应用:底盘、车身和排气类
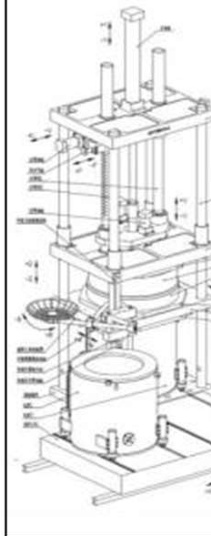
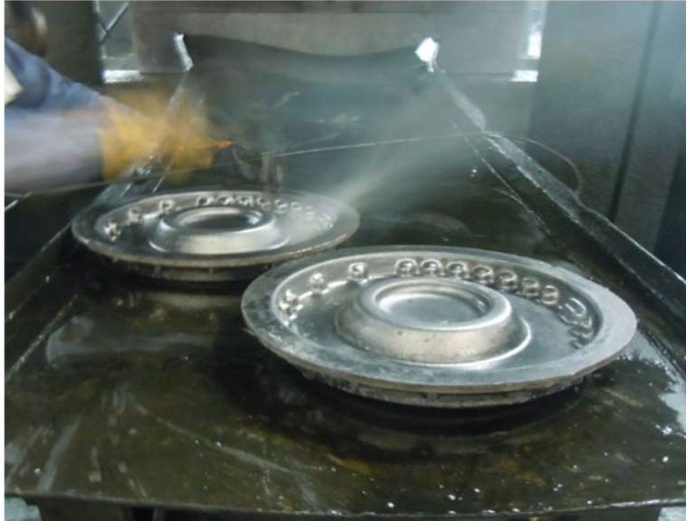
相较于传统技术,该技术消除了铝合金铸件中的氧化夹渣、缩孔、缩松等缺陷,大幅度提高了铸件冶金质量,铸件性能提升了20-30%。【典型应用】该技术在汽车、航空、航天等领域具有广泛的应用前景,可替代钣金件、焊接件和机械连接件,现已成功应用于新能源汽车整体承力结构件的铸造成形。研制的国内首台金属型差压铸造机金属型差压铸造原理
超高强镁合金及其制备成形技术

技术茂

 登录
 免费发布信息